米国試験材料協会(ASTM)の規格ASTM F2792は、積層造形(3Dプリンティング)を「除去加工の方法とは対照的に、3Dモデルのデータから物体を作るために、通常は層を重ねて材料を結合していくプロセス」と定義しています。
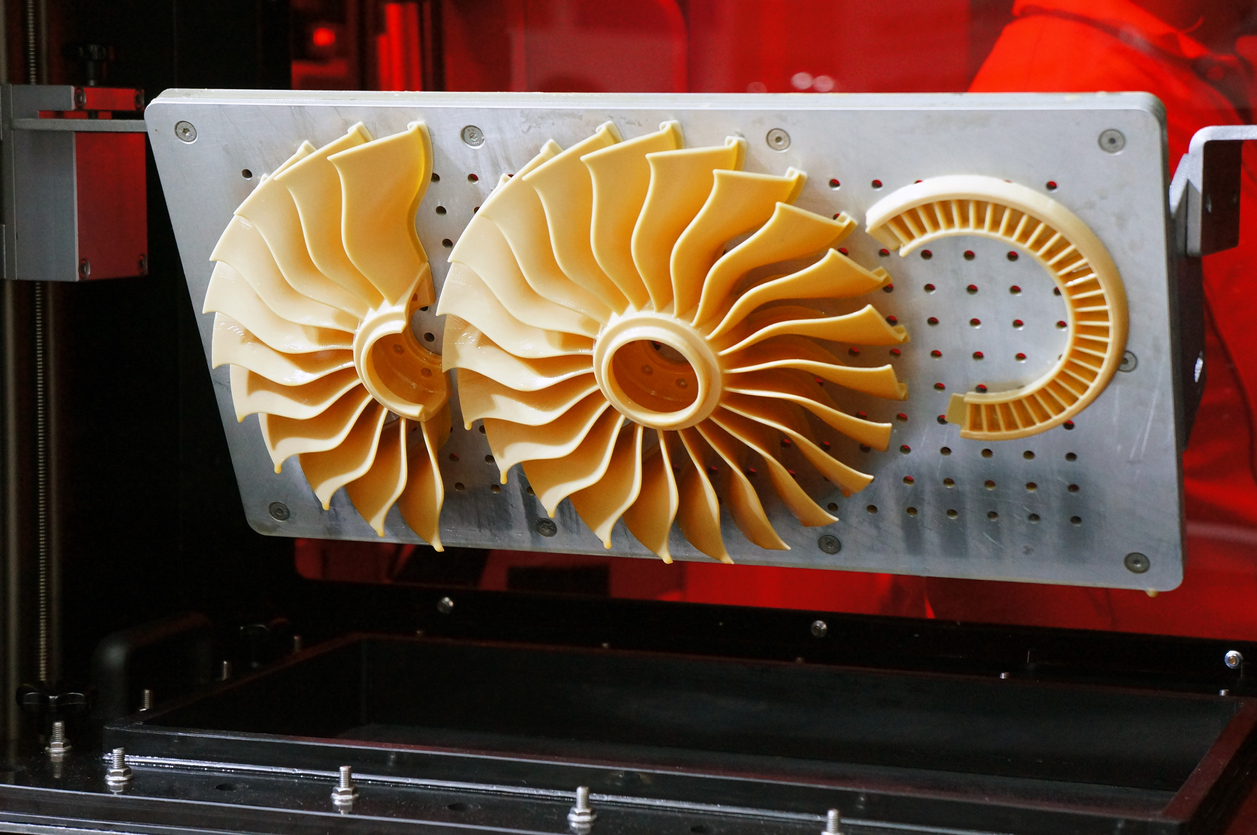
従来の除去加工では、素材のかたまりから始めて、穴あけやフライス加工などで材料を取り除き、最終的に目的の形にします。一方、積層造形の部品は、材料の薄い層を積み重ねて作ります。現代の積層造形部品の多くは、CADモデルから始まります。ソフトウェアでモデルを個々の層にスライスし、その層を積み重ねて最終的な部品を作ります。その方法の一つである選択的レーザー溶融(SLM)では、部品を載せた造形トレイに金属粉末の薄い層を敷き、スライスした形状データで指定された場所だけをレーザーで選択的に溶かします。溶けた粉末は冷えると固まってつながり、造形トレイが下がって次の粉末の層が敷かれ、次の形状スライスについて同じ工程を繰り返します。
積層造形の価値は、製造工程の柔軟性が高いこと、部品をカスタマイズできること、そして従来の製造技術では作れない複雑な形状の部品を作れることにあります。各項目をクリックすると、詳しい説明が表示されます。
金属の鋳造や射出成形では、部品の型となる高価な金型が必要です。比較的単純な部品でも、金型の加工に数万ドルかかることがあります。部品の設計を変更すると、金型をまったく新しく作り直すか、少なくとも既存の金型に追加の加工が必要になることが少なくありません。金型の費用は作る部品の数にかかわらず一定なので、部品1個あたりの製造コストは生産数に大きく左右されます。そのため、従来の成形や鋳造のプロセスは、大量生産の部品に向いています。これに対して、積層造形は特別な型を必要としないので、コストが生産数に縛られません。そのため、特注品や短期間での試作品など、少量の部品を作ることができます。
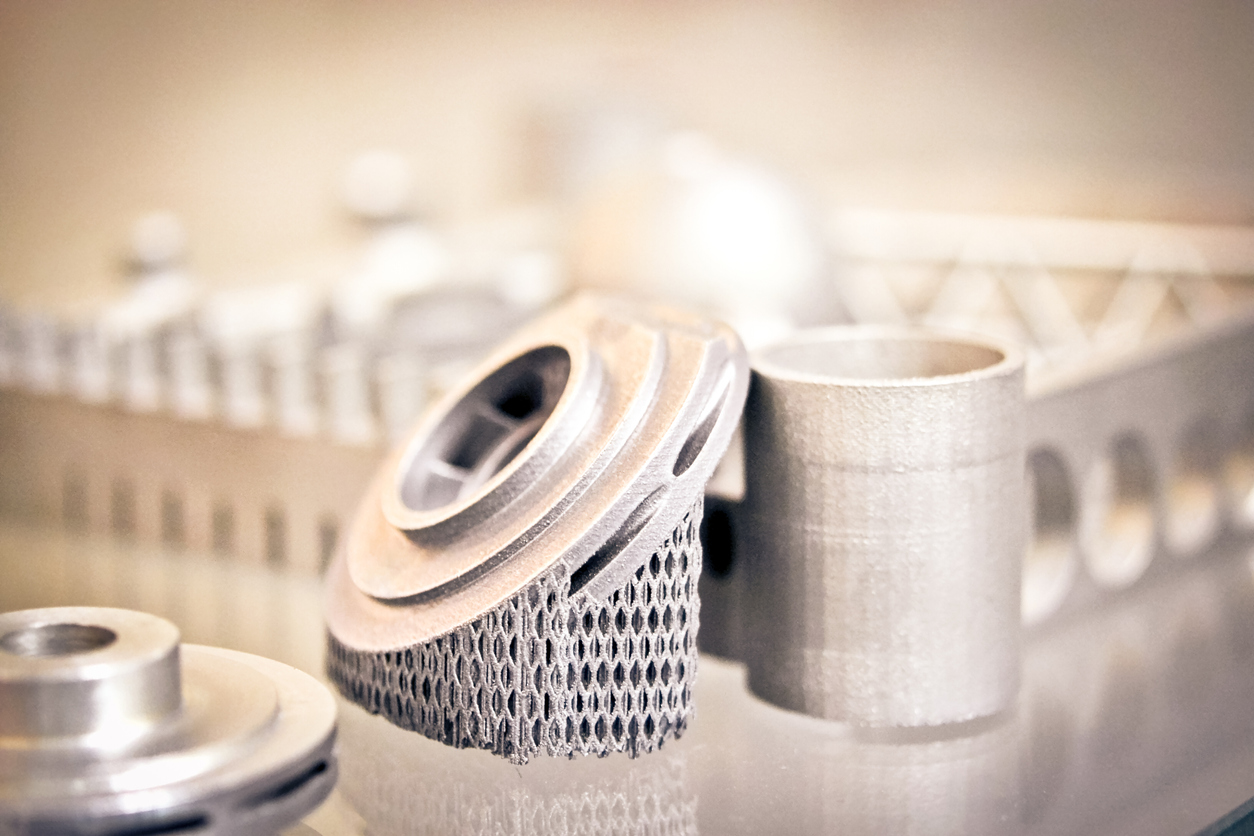
内部に空洞があったり、非常に小さい、ねじれた、あるいは入り組んだ形状を持っていたりする部品は、従来の製造技術にとって難題です。こうした部品を直接加工したり、そのための型を加工したりするのは、きわめて複雑で費用がかかるか、不可能なこともあります。解決策の一つは、部品を個々の構成部品に分けて別々に作り、組み立てることです。しかしこれでは複雑さが増し、一般に部品の信頼性が下がり、個々の構成部品の設計、型、組み立てにかかる費用も発生します。積層造形にはこうした制約がなく、さまざまな形状の特徴や複雑さに柔軟に対応できます。よく知られた例が、人工股関節に使われる臼蓋シェル(カップ)です。積層造形を使って、従来の技術では作れない細かな格子状のテクスチャーを部品の表面に与えます。この構造が人工股関節と患者の骨の固着を助け、手術の成功率を高め、回復を早めます。
積層造形は、ほかの方法では加工が難しい、あるいは不可能な金型を作るなど、従来の製造と組み合わせて使うこともできます。積層造形によって、エンジニアやメーカーは、試作品の開発、特注品や一点ものの製作、複雑な部品の製造にかかる時間とコストを減らせます。
新しい方法論である積層造形には、多くの不確かさがつきまといます。以下は、積層造形にある不確かさとその影響の例です。こうした不確かさに対処するため、エンジニアは計算コストのきわめて大きいシミュレーションモデルを実行しますが、実行に数日かかることもあり、得られるはずの知見の価値が限られてしまいます。各項目をクリックすると、詳しい説明が表示されます。
長年の研究、試験、実用のおかげで、さまざまな材料の機械的特性については多くのことがわかっています。機械的特性は、最終的には微細組織で決まります。しかし積層造形のプロセスでは、同じ材料で従来の方法で作った同一の部品とは大きく異なる微細組織を持つ部品ができることがあります。このような材料特性の不確かさのため、積層造形部品の剛性、弾性、疲労寿命、降伏強さといった機械的特性を予測するのに、既存の知識はほとんど役に立ちません。
積層造形のプロセスでは本質的に非常に大きな温度勾配が生じ、それが、従来の方法で作った部品と比べて積層造形部品に見られる微細組織の違いの原因になっています。この温度勾配は、材料のごく小さな領域が、室温近くから材料の融点(SLMの場合)まで急速に加熱され、また冷やされることを繰り返すことで生じます。温度勾配の不確かさを正しく理解して管理しないと、大きな残留応力や割れが生じたり、部品の変形が求められる公差を超えたりすることがあります。
レーザー出力、走査速度、走査パターン、粉末の粒径などは、積層造形部品の熱応答に、ひいてはその微細組織に影響しうるプロセスパラメータの例です。そのため積層造形の課題の一つは、公差内に収まり、かつ求める機械的特性を持つ部品を作れる、ロバストなプロセスパラメータを決めることです。
実際には、目的の部品ができるまでさまざまなプロセスパラメータを変えていく試行錯誤で行われることが少なくありません。基本的な実験計画法(DOE)の手法を使ってプロセスパラメータのn次元の空間から系統的にサンプリングする場合でも、非常に時間と費用のかかる作業になりえます。
適切なプロセスパラメータが決まっても、材料粉末の粒径の自然なばらつきや、レーザーの走査速度の変動などによって、プロセスにはまだ不確かさが残ります。十分に理解されていない、あるいは考慮されていない不確かさがあると、生産プロセスが安定せず、不良率が高くなることがあります。
適切なプロセスパラメータを選ぶ手がかりとして、反復的なコンピューターシミュレーションを使うこともできます。しかし積層造形のシミュレーションは、計算コストがきわめて大きくなります。たとえば、SLMのプロセスをモデル化するのに必要なメッシュの大きさはレーザーの大きさで決まり、それは100ミクロン程度です。さらに、必要な時間刻みの長さはレーザーの走査速度に比例して短くなり、その速度は毎秒数百mmから数千mmにもなります。そのため、SLMのプロセスを正確にモデル化するには、非常に細かいメッシュと非常に短い時間刻みが必要です。その結果、エンジニアが解析しなければならないデータがテラバイト単位になることもあります。
SmartUQには、シミュレーションと実験によるモデリングに必要なサンプル数を減らすDOEツールがそろっています。これらのツールを使えば、積層造形のプロセスパラメータを決めるのに必要な試験片やシミュレーションの数を減らせます。SmartUQには、モデルを改善していくプロセスでの反復的なデータ収集のために設計された、高度なDOEもあります。
SmartUQのDOEツールの重要な使い道の一つが、機械学習のアルゴリズムで学習させた統計モデルであるエミュレーターの構築です。エミュレーターは、シミュレーションからも、インプロセスモニタリングのデータのような物理データからも構築できます。一度構築したエミュレーター(サロゲートモデル)は、忠実度の高いシミュレーションの追加の実行や物理データの収集の代わりに、すばやく予測を出すのに使えます。たとえば、SLMで材料の層どうしの接着に重要な溶融池の深さを、一組のプロセスパラメータから予測するのにエミュレーターを使えます。SmartUQには、さまざまな種類のデータセットを扱えるエミュレーションツールがあり、積層造形のプロセスでの層全体の温度分布の時間変化のような、空間・時間の応答を持つデータセットにも対応します。
エミュレーター(サロゲートモデル)ですばやく予測できるので、SmartUQのユーザーは、必要なサンプル数が多すぎて直接は使えない解析の手法も使えます。SmartUQでエミュレーター(サロゲートモデル)を使って行える解析には、感度解析や不確かさ伝播があります。
感度解析を使えば、溶融池の深さ、溶融池の温度、引張強さ、疲労寿命、密度、気孔率、表面粗さといった、部品やプロセスに求める特性に、どのプロセスパラメータがもっとも大きく影響するかがわかります。求める特性を得るのにどのプロセスパラメータが重要でないかがわかれば、そのパラメータをその後のシミュレーションや試験の検討対象から外せます。
不確かさの要因をエミュレーター(サロゲートモデル)に通して伝播させ、出力に生じる不確かさを求めることもできます。たとえば、走査速度、レーザービームの出力、材料粉末の粒子半径の不確かさが、溶融池の温度の不確かさにどれだけ寄与するかを調べられます。この処理と感度解析を組み合わせれば、出力の不確かさにもっとも大きく関わっている入力の不確かさの要因を特定できます。そうすれば、最終的な部品のばらつきにもっとも大きく関わっている要因の不確かさを減らすことに、効率よく注力できます。これにより、要件を満たす部品を安定して作れるようになり、不良が減ります。
SmartUQでは、統計的キャリブレーションも行えます。これは、物理データや実験データを使ってモデルのパラメータを調整し、精度を高める手段です。調整するのは、溶融池モデルの熱伝導率のように、現実の世界では直接測れないパラメータです。SmartUQの統計的キャリブレーションでは、キャリブレーションパラメータの不確かさの情報を得て、モデル形式の不確かさの要因を特定することもできます。
一組のプロセスパラメータから製造部品の特性を予測するのではなく、その逆が求められることもよくあります。つまり、求める特性が与えられたときに、その特性を持つ部品を作るのに必要なプロセスパラメータを決めたい、という場合です。SmartUQには、まさにこの目的のための逆解析のツールがあります。
積層造形は、その柔軟性と複雑な構造を扱える能力によって、新しい技術とイノベーションをもたらすでしょう。しかし、変化する材料特性と機械的特性の不確かさを考慮しなければ、積層造形がその力を十分に発揮するまでの道のりはまだ遠いままです。SmartUQの予測分析と不確かさの定量化の手法を使えば、エンジニアとメーカーは解析の課題に立ち向かい、積層造形の可能性をさらに押し広げていくことができます。